
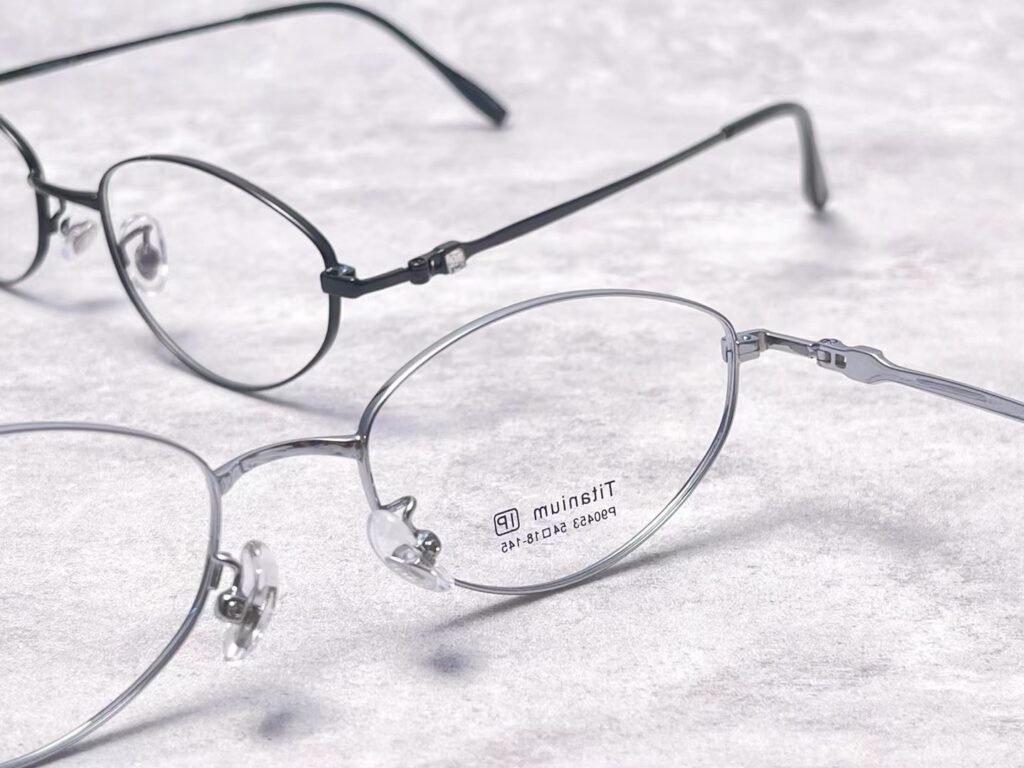
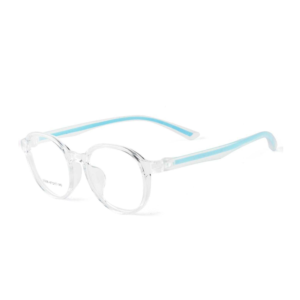
Coloque três pares de óculos sobre um balcão. Um é de PC, outro de TR90, o terceiro de acetato. Pinte-os da mesma cor e dê-lhes a mesma forma, e a maioria das pessoas não sabe diferenciá-los — nem de vista, nem nos primeiros dez segundos segurando-os. E ainda assim, o preço de óculos semelhantes varia muito de um caso para o outro, e o motivo nunca está na aparência.
Esses três pares saem da fábrica com custos bem diferentes. O motivo está no que aconteceu entre a matéria-prima e a caixa: quantas etapas de produção cada par atravessou, quanto tempo de trabalho manual recebeu e quantas vezes foi inspecionado antes do empacotamento.
Dois pares de óculos podem ser idênticos no dia da compra e se comportar de forma completamente diferente seis meses depois. Este artigo percorre cada etapa que explica isso.
Resposta rápida: por que o preço de óculos semelhantes varia tanto? Porque quatro coisas que uma fotografia não mostra decidem a maior parte do custo — o que o material realmente é, quantas etapas de processamento os óculos atravessam, quanto tempo de mão de obra cada par recebe e quantas vezes foi inspecionado antes do empacotamento. Nenhuma delas afeta a aparência dos óculos. Todas afetam como eles se sentem no sexto mês.
O que este artigo cobre: como os óculos são fabricados · por que os materiais importam · a linha de produção etapa por etapa · onde o gasto extra se justifica · o preço das lentes explicado · o que verificar antes de comprar
Tudo o que determina o custo de um par de óculos acontece em uma sequência fixa. Aqui está o trajeto completo em uma única visão:
Duas etapas dessa lista merecem uma pausa.
O polimento e o tambor rotativo parecem a parte menos impressionante de uma fábrica. Na verdade são dois dos pontos mais caros. O tambor de um lote de armações é um processo lento medido em horas, e não pode ser apressado — girar o tambor mais rápido não dá o mesmo resultado, dá peças riscadas. O polimento manual final é trabalho especializado, e um par bem polido se sente diferente no nariz e atrás das orelhas no primeiro dia e no quingentésimo.
A inspeção acontece no meio do processo, não apenas no fim. Isso é proposital, e a seção etapa por etapa explica por que isso importa mais que quase tudo o mais nesta página.
É aqui que se escondem as maiores diferenças de custo, porque “armação de plástico” descreve três processos de produção completamente distintos — e três pares de óculos que se parecem em uma prateleira.
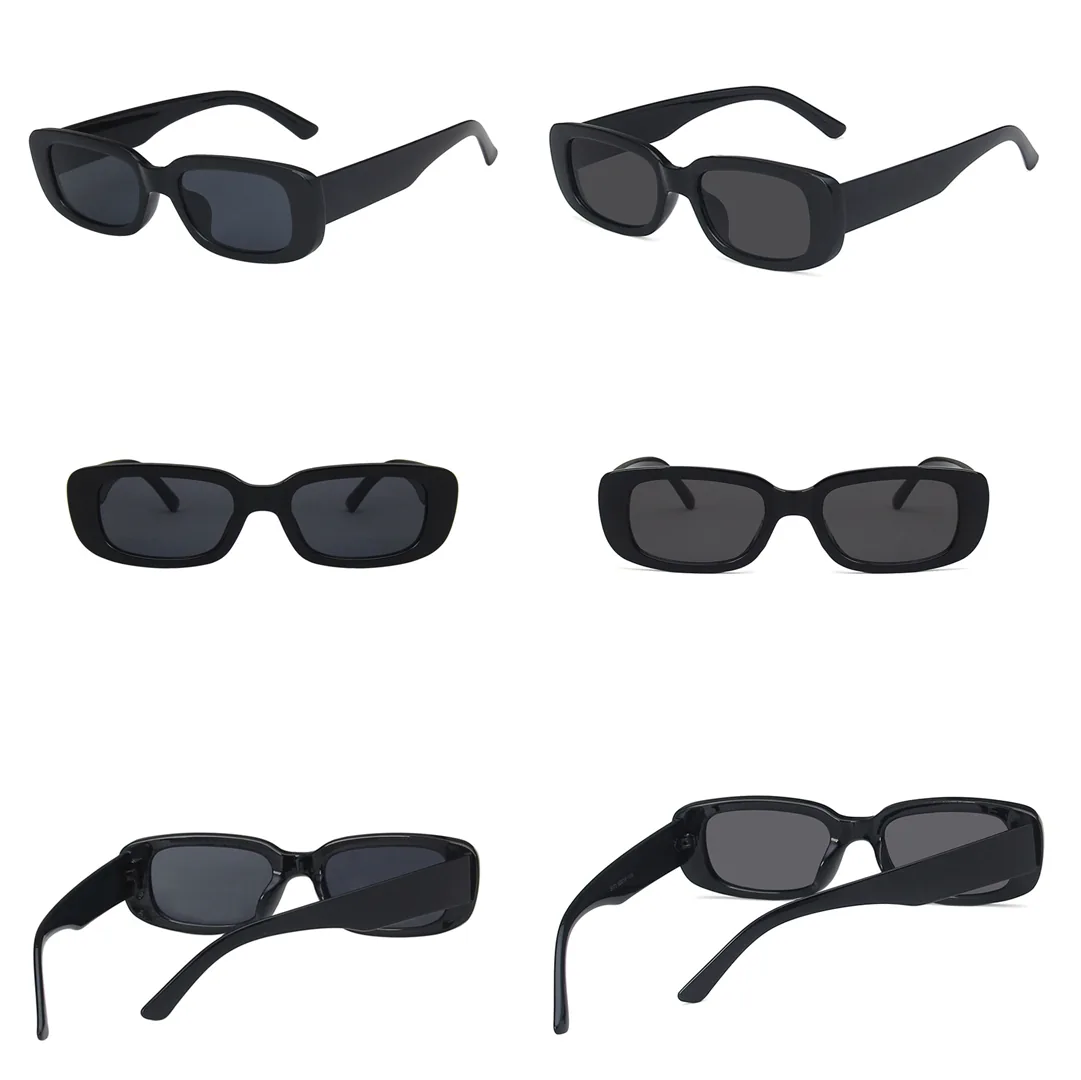
Isto é o que os separa.
Grânulos plásticos são derretidos e injetados em um molde de aço, e a armação sai já próxima da sua forma final. É rápido, usa pouquíssima mão de obra e quase não exige trabalho manual. A superfície que você recebe é a que o molde dá. O PC resiste bem a impactos, mas é rígido e duro — não dobra, por isso tende a trincar nos pontos de tensão como a dobradiça ou uma ponte fina.
De onde vem o custo: tempo de máquina e o material em si. Quase nada mais.
O TR90 é um material à base de náilon, também injetado, mas se comporta como o oposto do PC. É flexível — você dobra e ele volta — e pesa aproximadamente metade do peso do acetato. Como ele dobra em vez de trincar, é a escolha padrão para as armações de TR90 usadas em óculos esportivos e infantis.
O problema é a cor. O TR90 é mais difícil de pintar do que parece: a tinta não adere naturalmente à sua superfície. Fábricas que pulam a etapa de preparação de superfície, ou que a fazem com pressa, produzem óculos cuja tinta descasca em manchas depois de alguns meses de suor e sol. Isso é um problema técnico real, não um detalhe estético.
De onde vem o custo: tempo de máquina, mais a preparação de superfície antes de pintar — invisível quando bem feita, óbvia quando não é.
O acetato não é injetado de forma alguma. As armações de acetato nascem de chapas maciças — um material de origem vegetal feito de fibras de algodão e pasta de madeira — e a forma da armação é recortada dessas chapas em vez de formada em um molde. As peças cortadas passam depois por um desbaste e um longo polimento, que normalmente começa em tambores e termina à mão.
Como o material é laminado em camadas, o acetato pode guardar profundidade, mármores e efeito tartaruga que a moldagem simplesmente não sabe reproduzir. É também o mais pesado dos três, e precisa de calor se algum dia precisar ser ajustado ao seu rosto. Você pode ver a variedade em nossa coleção de armações ópticas.
De onde vem o custo: tempo. Horas de tambor e de polimento manual por lote, e bem mais mão de obra por par do que nas duas opções injetadas.
| PC | TR90 | Acetato | |
|---|---|---|---|
| Como é fabricado | Injetado | Injetado | Cortado de chapa |
| Aplicação da cor | No material | Pintada | No material, em camadas |
| Tempo manual por par | Muito pouco | Pouco | Muito |
| Peso | Leve | Bem leve | Médio |
| Se você dobrar | Trinca | Volta à forma | Precisa de calor |
| Fraqueza principal | Trinca em pontos de tensão | Adesão da tinta | Deforma com o calor |
| Custo de produção relativo | O mais baixo | Baixo | O mais alto |
Por que os três podem parecer idênticos. Porque é possível pintar uma armação injetada para que ela pareça acetato, e a um braço de distância parecerá. A aparência se consegue barato. O comportamento, não. Por isso a comparação honesta não é como um par de óculos parece na prateleira — é como ele fica depois de um ano sendo colocado e retirado duas vezes por dia.
Existe uma segunda camada de custo escondida dentro de cada nome de material. Dentro de “acetato” você encontra material totalmente virgem, e também misturas e material reciclado. Nos plásticos injetados, a uniformidade dos grânulos muda como o material flui dentro do molde — e se as peças vão trincar depois nos pontos finos. A mesma palavra na etiqueta, comportamento diferente na mão. Vale a pena perguntar diretamente, porque isso nunca aparecerá em uma foto de produto.
Agora a parte que a maioria dos compradores nunca vê. O preço de óculos semelhantes varia sobretudo conforme as etapas que foram puladas ou feitas com pressa — vejamos o que cada etapa faz, o que gastar mais ali realmente compra, e onde dinheiro extra é desperdiçado de verdade.
Uma regra útil para ter em mente antes de ler: um defeito fica mais caro quanto mais avança pela linha. Uma peça defeituosa detectada antes da montagem custa o material. O mesmo defeito detectado depois da montagem custa o material, as outras peças às quais ela estava unida, o tempo de montagem e a caixa. Esse único fato explica a maior parte do que vem a seguir.
Antes de existir uma única armação, um molde precisa ser usinado. É a decisão de gasto com mais consequências em todo o processo, porque o molde decide a forma, o acabamento superficial e a consistência com que as peças se encaixam para cada par que vier depois. Um bom molde produz peças que quase não precisam de correção. Um ruim produz peças com marcas visíveis, espessura desigual e um fluxo constante de refugos que só aparecem várias etapas depois.
Vale o gasto? Sim — os erros cometidos aqui acompanham toda a série de produção.
O material é aquecido, empurrado para dentro do molde e depois resfriado. O custo aqui é tempo de máquina mais grau do material. A variável invisível é a disciplina de resfriamento. Se as peças saem do molde ainda quentes por dentro, tensões ficam presas no material. Elas aparecem semanas depois como empenamento ou trinca em um ponto fino — muito depois de os óculos terem sido embalados e enviados.
Vale o gasto? Sim, em duas coisas: material virgem em vez de misturado, e tempo de resfriamento suficiente. Nada disso aparece no dia da produção. As duas coisas decidem o que acontece no segundo mês.
As peças saem do molde presas a uma malha de canais. São separadas, rebarbadas e classificadas. Por si só, é uma etapa barata.
Vale o gasto? Normalmente não — é uma etapa que convém manter simples, desde que o molde seja bom. Com um ferramental bem usinado há muito pouco trabalho de correção a fazer aqui. Em uma fábrica que opera com moldes ruins, esta etapa vira discretamente uma oficina de retoques, e o custo extra é na verdade o custo do mau ferramental aparecendo.
Cor, brilho e proteção superficial são aplicados. Toda a questão de qualidade nesta etapa é a aderência — se o revestimento se liga de fato ao material de baixo.
A aderência é decidida quase inteiramente pela preparação de superfície feita antes de qualquer pintura. Essa preparação é invisível no produto acabado. Também é a única diferença entre um acabado que segue bonito no segundo ano e um que descasca em manchas no terceiro mês. No TR90 este passo não é opcional: a superfície lisa do material rejeita a tinta, e pular a preparação garante o fracasso.
Vale o gasto? Absolutamente — um dos melhores lugares para investir. Não dá para inspecionar um par pronto e ver se a preparação foi bem feita. Só se vê o resultado, meses depois.
Esta etapa merece título próprio, porque é aqui que a qualidade realmente se compra ou se perde.
Neste ponto um defeito custa muito pouco de corrigir, porque nada de valioso ainda foi adicionado à peça. Detectar aqui uma armação empenada custa algum material. Detectar a mesma armação empenada depois da montagem custa o material mais as dobradiças, as hastes, as plaquetas, o tempo de montagem e a embalagem — e ainda é preciso repor.
Vale o gasto? Sim, mais do que a maioria das fábricas faz. Mas uma ressalva honesta: um posto de inspeção só tem valor se de fato algo for rejeitado. Uma verificação que nunca encontra nada, ou é um processo muito bom, ou é uma formalidade com um carimbo ao lado — e de fora, os dois se parecem. Então a pergunta útil para qualquer fornecedor não é “vocês inspecionam?”, mas “que porcentagem de peças vocês rejeitam, e em qual etapa?” Uma fábrica que não rejeita nada não é perfeita; é que ela não está olhando.
Se quiser ver como controlamos a qualidade das armações nesta etapa, essa página percorre os portões de inspeção que aplicamos.
Em armações metálicas, as junções seguram o conjunto todo, e são o ponto de falha mais comum de qualquer par metálico. A resistência de uma junção vem do método de solda, da profundidade do cordão e do material soldado — é uma das razões pelas quais o titânio e o aço inoxidável se comportam tão diferente das ligas de entrada.
Vale o gasto? Sim — uma junção fraca é invisível até o dia em que cede.
O polimento alisa as bordas e os pontos de contato — a ponte do nariz, a parte de cima das orelhas. É trabalho manual especializado, e a diferença se sente mais do que se vê.
Há um limite, porém: polir demais remove material e cria pontos finos e fracos. Uma armação pode ser polida até ficar frágil. Um bom polimento é tanto um julgamento quanto um esforço — por isso é uma das etapas em que uma equipe experiente importa mais do que uma máquina cara.
Vale o gasto? Sim — até o ponto em que começa a se pagar em resistência.
As armações são colocadas em tambores giratórios com abrasivos de polimento e ficam lá por horas. É a etapa que dá ao acetato o acabado profundo e arredonda cada borda de forma consistente em todo o lote.
Vale o gasto? Sim, e não pode ser atalhado. O tempo é o ingrediente ativo aqui. É grande parte da razão pela qual um par de acetato custa mais que um injetado, e não é desperdício — é o produto.
Dobradiças, hastes e plaquetas são montadas e alinhadas. A variável que importa é o quanto cada peça chega perto das dimensões previstas, porque é isso que decide se os óculos ficam retos no seu rosto ou desenvolvem uma inclinação progressiva.
Vale o gasto? Sim — especificamente na dobradiça e no aperto das tolerâncias dimensionais. Uma dobradiça é uma peça pequena que decide se os seus óculos ainda abrem com suavidade daqui a dois anos.
A última verificação antes do empacotamento. Tudo o que falha aqui já absorveu o custo completo de ser fabricado — que é exatamente por que detectar problemas antes importa tanto.
Vale o gasto? Dimensionado certo, não no máximo. Óculos precisam de proteção real para transporte e armazenamento; não precisam de quatro camadas de apresentação que vão para o lixo. Para um pedido de exportação, embalagem que protege é essencial. Embalagem além disso é dinheiro que você paga e nunca usa.
A etapa final, pouco glamourosa. O acetato em particular não gosta de calor prolongado, e estoque mal guardado chega empenado. Um bom armazenamento é um seguro barato.
Se você levar uma única tabela deste artigo, que seja esta. É a versão prática de tudo o que veio antes.
| Gaste aqui — você vai sentir | Mantenha simples — você não vai sentir |
|---|---|
| Material virgem em vez de misturado ou reciclado | Camadas de embalagem além do que protege os óculos |
| Um molde bem usinado e resfriamento suficiente | Etapas cosméticas que não agregam resistência nem conforto |
| Preparação de superfície antes de pintar | Muitas cores divididas em um pedido pequeno |
| Uma especificação real para dobradiças e junções | Ferragens decorativas |
| Tempo suficiente de tambor e polimento no acetato | Acelerar uma etapa que já produz peças boas |
| Portões de inspeção em semiacabados e produto final | Verificações duplicadas que nunca rejeitam nada |
| Fabricação precisa da lente | Lentes ultrafinas em uma graduação leve |
O padrão é consistente: o dinheiro gasto em grau de material, em tempo e em verificar as coisas cedo aparece no produto por anos. O dinheiro gasto em aparência, em embalagem extra e em finura desnecessária desaparece no momento em que você abre a caixa.
Se ainda está pesando qual material serve para você, nossa linha de armações permite comparar materiais por coleção em vez de por preço.
As armações seguram as lentes. As lentes são por onde você realmente olha, e esta é a parte da óptica em que gastar mais pode mudar de verdade a sua experiência — desde que gaste no lugar certo.
Você já viu os números: 1.50, 1.61, 1.67, 1.74. Esse número é o índice de refração — simplesmente com quanta força o material desvia a luz. Um material que desvia a luz com mais força precisa de menos quantidade para corrigir a mesma graduação, então a lente sai mais fina e leve.
Aqui está o que quase ninguém explica com clareza: um número mais alto não corrige a sua visão melhor. Ele entrega exatamente a mesma correção em uma peça de material mais fina. Trata-se de como os óculos ficam e de quanto pesam, não de quão bem você enxerga.
Materiais de índice alto são genuinamente mais difíceis de fabricar — exigem ingredientes especializados, cura mais longa e um desbaste mais preciso — por isso o preço sobe com o número. Os requisitos ópticos que essas lentes precisam cumprir também são padronizados: a norma ISO 8980-1 sobre lentes acabadas não montadas define as propriedades ópticas e geométricas que uma lente precisa cumprir.
| Sua graduação | Escolha sensata | Por quê |
|---|---|---|
| Abaixo de ±2.00 | Padrão 1.50 ou 1.59 | A espessura ainda não é um problema visível |
| ±2.00 a ±4.00 | 1.61 | O primeiro degrau em que o afinamento fica óbvio |
| ±4.00 a ±6.00 | 1.67 | Bom equilíbrio entre finura, peso e qualidade óptica |
| Acima de ±6.00 | 1.74 | Nessa força, o afinamento compensa as trocas |
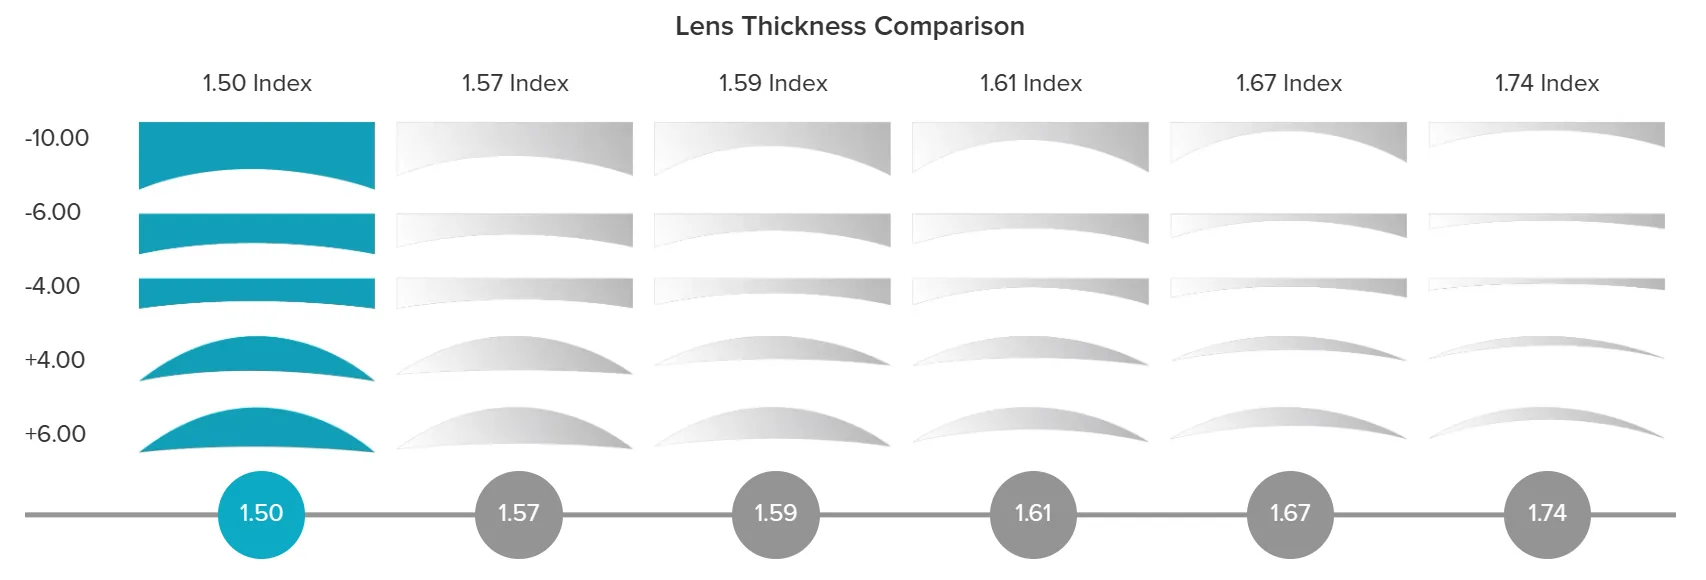
Duas coisas que a maioria das listas de preços deixa de fora.
O tamanho da sua armação muda a resposta. Uma lente é mais fina no centro e mais grossa na borda, então uma armação larga carrega muito mais espessura visível na borda do que uma pequena com exatamente a mesma graduação. Alguém com ±3.50 em uma armação grande pode justificar escolher 1.67, enquanto alguém com ±4.50 em uma armação pequena de aro grosso pode ficar perfeitamente satisfeito com 1.61.
O ganho diminui a cada degrau. Ir do plástico padrão ao 1.61 é a melhoria mais visível que a maioria das pessoas faz na vida. Ir do 1.67 ao 1.74 é real mas sutil abaixo de cerca de ±6.00 — com os óculos no rosto, a maioria não distingue os dois. Se alguém está lhe vendendo 1.74 com uma graduação leve, está vendendo um número, não um benefício.
| Característica | O que faz | Quem realmente se beneficia |
|---|---|---|
| Proteção UV400 | Bloqueia os ultravioletas | Todos. Inegociável |
| Tratamento antirreflexo | Corta reflexos e ofuscamento | Quase todos — a melhoria de melhor custo-benefício |
| Camada dura | Resiste a riscos | Todos, sobretudo se limpa as lentes na manga da camisa |
| Hidrofóbico / oleofóbico | Repele água e marcas | Quem limpa os óculos com frequência |
| Filtro de luz azul | Reduz parte da fadiga de tela | Grandes usuários de tela — útil, com frequência exagerado |
| Fotocromático | Escurece ao sol | Quem alterna sem parar entre dentro e fora |
| Design progressivo | Corrige perto e longe em uma lente só | Qualquer pessoa acima de 40 com adição |
Um ponto técnico que importa na prática: uma lente 1.74 praticamente exige um tratamento antirreflexo, porque o material mais denso reflete mais luz. Sem ele você tem ofuscamento e imagens fantasmas. Em lentes baratas, um tratamento ausente ou mal aplicado é um dos cortes invisíveis mais comuns — os óculos parecem ótimos, e depois você dirige à noite.
Esta é a parte que decide se um par de óculos realmente ajuda você, e quase nunca é comentada em uma etiqueta de preço.
A produção tradicional de lentes trabalha com uma precisão de cerca de 0.12 dioptrias. Lentes de superfícies digitais podem chegar a cerca de 0.01 — uma ordem de grandeza melhor. Elas também podem colocar a zona de leitura e a sua graduação em uma mesma superfície, ajustada à sua distância pupilar e à armação que você escolheu. Em termos claros: uma zona de leitura mais ampla, e menos daquela sensação de “balanço” que faz as pessoas desistirem das lentes progressivas.
Custa mais no laboratório, e ao contrário de algumas melhorias, o dinheiro vai para a óptica em vez da aparência. Se você vende óculos em vez de comprá-los, as lentes progressivas e digitais merecem ser entendidas a fundo — são uma das poucas diferenças de qualidade reais que você pode mostrar a um cliente sem exagero.
Onde o dinheiro das lentes é melhor gasto, em ordem: primeiro uma fabricação precisa, depois o antirreflexo e a proteção UV400, depois a função que combina com a sua vida real. O índice vem por último, e só se a sua graduação justificar.
Esse último ponto importa mais do que parece. Apesar do crescimento da óptica online, mais de 80 % das armações e lentes ainda são compradas em loja física. Para a maioria das pessoas, o ajuste e os retoques fazem parte do que estão pagando — e são exatamente as partes que você não consegue verificar em uma fotografia.
Óculos de PC, TR90 e acetato custam realmente o mesmo para fabricar?
Não. O PC e o TR90 são injetados e exigem pouquíssimo trabalho manual. O acetato é cortado de chapas e passa depois por horas de tambor e polimento. Essa mão de obra é a diferença — por isso um par de acetato pode custar várias vezes mais para produzir do que um injetado que lhe parece quase idêntico.
Por que óculos semelhantes custam mais em uma loja do que em outra?
Porque a mesma armação pode ser vendida com pacotes de lentes bem diferentes, e porque o que está incluso varia. Um vendedor pode incluir uma lente básica com a armação; outro detalhar cada tratamento. Comparar dois totais sem normalizar o que eles contêm é comparar dois produtos diferentes.
Óculos baratos podem danificar a minha visão?
O preço em si não é o risco — a precisão é. Um par bem fabricado e barato, com uma lente bem lapidada, é uma compra perfeitamente boa. O que causa fadiga visual, dores de cabeça e distorção é uma lente que não corresponde à sua graduação, uma lente riscada, ou uma armação tão mal ajustada que descentraliza a lente. Nada disso depende do preço; tudo depende de alguém ter verificado o trabalho.
Qual etapa de produção merece mais gasto?
Na ordem de quanto você vai sentir: o grau do material, a preparação de superfície antes de pintar, a especificação das dobradiças e junções, o tempo de tambor e polimento, e a inspeção no início do processo. Essas cinco decidem como os óculos se comportam depois da lua de mel. Embalagem extra e opções de cor, não.
O titânio vale o dinheiro extra?
Se você já reagiu a armações metálicas, ou quer o par mais leve possível, sim. O titânio pesa cerca de 40 % menos que o aço com resistência semelhante, não se corrói e não dispara alergia ao níquel. Se isso não é problema para você, o aço inoxidável é uma escolha razoável.
Por que a inspeção importa tanto no custo?
Porque um defeito fica mais caro quanto mais avança. Detectado antes da montagem, uma armação defeituosa custa algum material. Detectada depois da montagem, custa também as dobradiças, as hastes, a mão de obra e a caixa — e ainda precisa ser substituída.
Preciso da lente mais fina que existe?
Só se a sua graduação e a sua armação justificarem. Acima de cerca de ±6.00, o 1.74 faz diferença visível. Abaixo de cerca de ±4.00, normalmente não. O tamanho da sua armação afeta a resposta tanto quanto a sua graduação.
Quanto deveria durar um bom par de óculos?
Com cuidado normal, uma armação bem acabada e uma lente bem tratada devem servir você por dois a três anos, muitas vezes mais. Se um par afrouxa, desbota ou quebra em questão de meses, a causa costuma ser o grau do material ou uma etapa de acabamento apressada — não o modo como você o tratou.
O preço de óculos semelhantes varia muito de um caso para o outro, e o motivo é sempre o mesmo: um deles passou por menos etapas, recebeu menos tempo manual e foi verificado menos vezes.
Nada disso se vê em uma prateleira. Então as perguntas úteis não são sobre a aparência dos óculos. São sobre do que eles são feitos, como foram acabados, e se alguém realmente os olhou antes de embalar.
Somos fabricante, então temos interesse aqui — mas o interesse vai nos dois sentidos. É melhor para nós que os compradores saibam quais são as etapas de produção, porque assim um par de óculos pode ser julgado por como foi fabricado em vez de por como sai na foto. Se você quer comparar materiais e não discursos, comece por nossa linha de óculos.
Para óticas e distribuidores: se você está comprando armações e quer saber exatamente quais graus de material, quais padrões de acabamento e quais portões de inspeção ficam atrás de um orçamento, fale com a nossa equipe — vamos percorrer a especificação etapa por etapa.
Para quem compra óculos: nomeie o material, pergunte sobre a dobradiça, confirme que sua distância pupilar foi medida, e garanta que o índice das suas lentes serve à sua graduação e não à meta de vendas. Isso cobre a maior parte do que importa.
 Eyewear Retail Insights
 Eyewear Retail Insights