
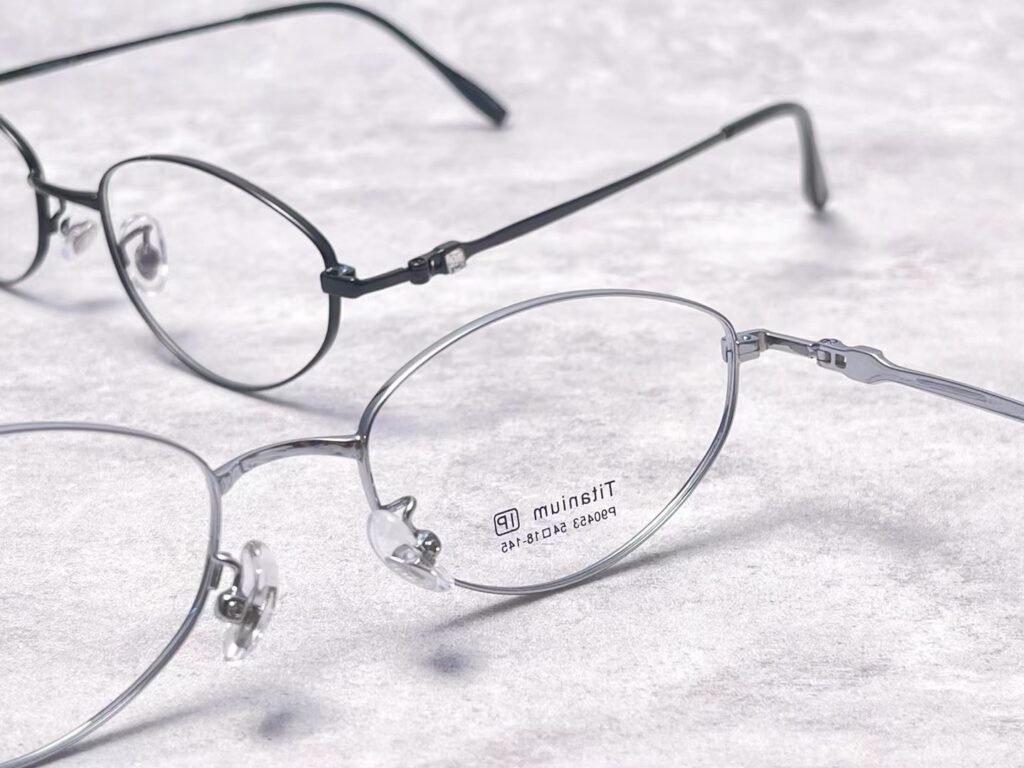
Posez trois paires de lunettes sur un comptoir. L’une est en PC, l’autre en TR90, la troisième en acétate. Donnez-leur la même couleur et la même forme, et la plupart des gens ne savent pas les distinguer — ni à l’œil, ni dans les dix premières secondes où on les tient en main. Et pourtant, le prix des lunettes similaires varie énormément d’un cas à l’autre, et la raison ne se trouve jamais dans leur apparence.
Ces trois paires quittent l’usine à des coûts sensiblement différents. La raison se trouve dans ce qui s’est passé entre la matière première et le carton : le nombre d’étapes de production traversées, le temps de travail manuel reçu, et le nombre de contrôles avant l’emballage.
Deux paires de lunettes peuvent être identiques le jour de l’achat et se comporter complètement différemment six mois plus tard. Cet article passe en revue chaque étape qui l’explique.
Réponse rapide : pourquoi le prix des lunettes similaires varie-t-il autant ? Parce que quatre éléments qu’une photographie ne montre pas déterminent l’essentiel du coût — la nature réelle du matériau, le nombre d’étapes de fabrication, le temps de main-d’œuvre par paire, et le nombre de contrôles avant l’emballage. Aucun ne change l’apparence des lunettes. Tous changent ce que l’on ressent au sixième mois.
Ce que couvre cet article : comment sont fabriquées les lunettes · pourquoi les matériaux comptent · la ligne de production étape par étape · où un surcoût se justifie · le prix des verres expliqué · quoi vérifier avant d’acheter
Tout ce qui détermine le coût d’une paire de lunettes se passe dans une séquence fixe. Voici le parcours complet en une seule vue :
Deux étapes de cette liste méritent que l’on s’y arrête.
Le polissage et le tumbling en tambour ressemblent à la partie la moins impressionnante d’une usine. Ce sont en réalité deux des postes les plus coûteux. Le tumbling d’un lot de montures est un processus lent qui se mesure en heures, et il ne peut pas être accéléré — faire tourner le tambour plus vite ne donne pas le même résultat, il produit des pièces rayées. Le polissage manuel final est un travail qualifié, et une paire correctement polie se ressent sur le nez et derrière les oreilles le premier jour comme au cinq-centième.
Le contrôle qualité a lieu au milieu du processus, pas seulement à la fin. C’est volontaire, et la section étape par étape explique pourquoi cela compte plus que presque tout le reste de cette page.
C’est là que se cachent les plus grands écarts de coût, parce que « monture plastique » recouvre trois processus de production totalement différents — et trois paires de lunettes qui se ressemblent sur une étagère.
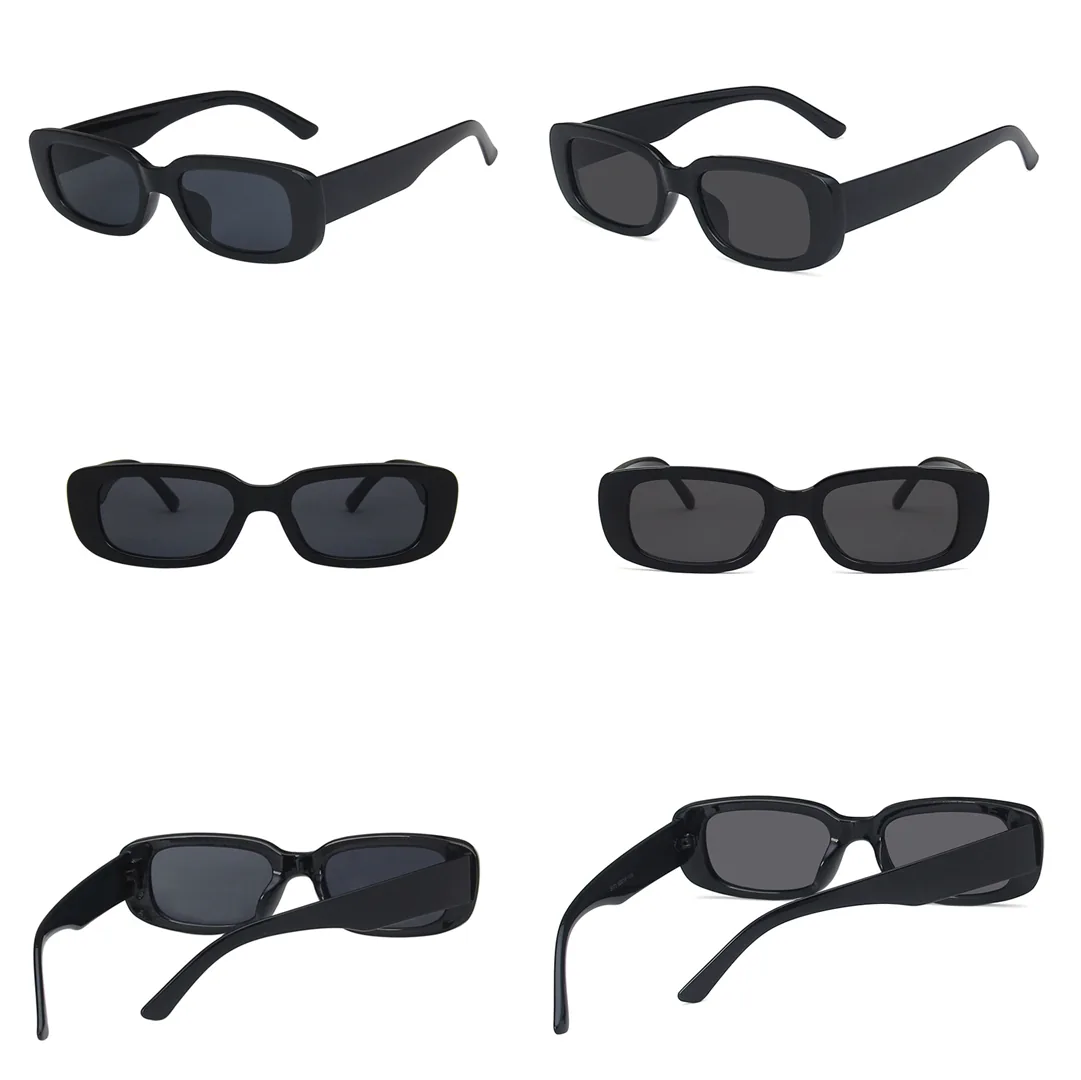
Voici ce qui les distingue.
Des granulés plastiques sont fondus et injectés dans un moule acier, et la monture sort déjà proche de sa forme finale. C’est rapide, cela mobilise très peu de main-d’œuvre, et presque aucun travail manuel n’est nécessaire. La surface obtenue est celle que le moule donne. Le PC résiste bien aux chocs, mais il est rigide et dur — il ne plie pas, il a donc tendance à se fissurer aux points de contrainte comme la charnière ou un pont fin.
D’où vient le coût : le temps machine et la matière elle-même. Presque rien d’autre.
Le TR90 est un matériau à base de nylon, également injecté, mais il se comporte à l’opposé du PC. Il est souple — on peut le plier, il reprend sa forme — et il pèse environ la moitié du poids de l’acétate. Parce qu’il se plie au lieu de se casser, c’est le choix standard pour les montures TR90 utilisées dans les lunettes de sport et pour enfants.
Le hic, c’est la couleur. Le TR90 est plus difficile à peindre qu’on ne le croit : la peinture n’adhère pas naturellement à sa surface. Les usines qui sautent l’étape de préparation de surface, ou qui la bâclent, produisent des lunettes dont la peinture s’écaille par plaques après quelques mois de sueur et de soleil. C’est un vrai problème technique, pas un détail esthétique.
D’où vient le coût : le temps machine, plus la préparation de surface avant peinture — invisible quand elle est bien faite, évidente quand elle ne l’est pas.
L’acétate n’est pas injecté du tout. Les montures acétate naissent de plaques pleines — un matériau d’origine végétale fait de fibres de coton et de pâte de bois — et la forme de la monture est découpée dans ces plaques plutôt que formée dans un moule. Les pièces découpées passent ensuite par un meulage et un long polissage, généralement commencé en tambours et terminé à la main.
Parce que le matériau est stratifié, l’acétate peut garder de la profondeur, du marbré et des écailles de tortue que le moulage ne sait tout simplement pas reproduire. C’est aussi le plus lourd des trois, et il a besoin de chaleur pour être ajusté à votre visage. Vous pouvez voir la gamme dans notre collection de montures optiques.
D’où vient le coût : le temps. Des heures de tumbling et de polissage manuel par lot, et beaucoup plus de main-d’œuvre par paire que pour les deux options injectées.
| PC | TR90 | Acétate | |
|---|---|---|---|
| Fabrication | Injecté | Injecté | Découpé en plaque |
| Application de la couleur | Dans la matière | Peinte | Dans la matière, en couches |
| Temps manuel par paire | Très faible | Faible | Important |
| Poids | Léger | Très léger | Moyen |
| Si vous le pliez | Casse | Reprend sa forme | Nécessite la chaleur |
| Point faible principal | Fissure aux points de contrainte | Adhérence de la peinture | Se déforme à la chaleur |
| Coût de production relatif | Le plus bas | Bas | Le plus élevé |
Pourquoi les trois peuvent se ressembler. Parce que l’on peut peindre une monture injectée pour qu’elle ressemble à de l’acétate, et à distance de bras, c’est le cas. L’apparence s’obtient à bas coût. Le comportement, non. C’est pourquoi la comparaison honnête n’est pas ce que donne une paire de lunettes sur une étagère — c’est ce qu’elle donne après un an d’enfilage et de retrait deux fois par jour.
Il y a une seconde couche de coût cachée dans chaque nom de matériau. Dans « acétate », on trouve de la matière entièrement vierge, mais aussi des mélanges et du recyclé. Dans les plastiques injectés, la régularité des granulés change la façon dont la matière coule dans le moule — et le fait que les pièces se fissurent ou non plus tard aux points fins. Même mot sur l’étiquette, comportement différent en main. Cela vaut la peine de le demander directement, car cela ne se voit jamais sur une photo produit.
Voici maintenant la partie que la plupart des acheteurs ne voient jamais. Le prix des lunettes similaires varie surtout selon les étapes qui ont été sautées ou bâclées — voyons donc ce que fait chaque étape, ce qu’y dépenser davantage vous achète réellement, et où l’argent supplémentaire est vraiment gaspillé.
Une règle utile à garder en tête avant de lire : un défaut devient plus cher plus il descend la ligne. Une pièce défectueuse repérée avant l’assemblage vous coûte la matière. Le même défaut repéré après assemblage vous coûte la matière, les autres pièces auxquelles elle était assemblée, le temps d’assemblage et le carton. Ce seul fait explique l’essentiel de ce qui suit.
Avant qu’une seule monture n’existe, un moule doit être usiné. C’est la décision de dépense la plus lourde de conséquences dans tout le processus, parce que le moule décide de la forme, de l’état de surface et de la régularité d’assemblage des pièces pour chaque paire qui suit. Un bon moule produit des pièces qui n’exigent presque aucune correction. Un mauvais produit des pièces avec des marques visibles, une épaisseur irrégulière, et un flux régulier de rebuts qui n’apparaissent que plusieurs étapes plus tard.
Vaut-il la dépense ? Oui — les erreurs faites ici suivent toute la série de production.
La matière est chauffée et poussée dans le moule, puis refroidie. Le coût ici, c’est le temps machine plus le grade de matière. La variable invisible est la discipline de refroidissement. Si les pièces sont sorties du moule alors qu’elles sont encore chaudes à l’intérieur, des contraintes restent piégées dans la matière. Elles ressortent des semaines plus tard sous forme de gauchissement ou de fissure à un point fin — longtemps après que les lunettes ont été emballées et expédiées.
Vaut-il la dépense ? Oui, sur deux points : de la matière vierge plutôt que mélangée, et un temps de refroidissement suffisant. Rien de tout cela ne se voit le jour de la production. Les deux décident ce qui se passe au deuxième mois.
Les pièces sortent du moule attachées à une carcasse de canaux. Elles sont séparées, ébavurées et triées. En soi, c’est une étape peu coûteuse.
Vaut-il la dépense ? Généralement non — c’est une étape que l’on garde simple, à condition que le moule soit bon. Avec un outillage bien usiné, il y a très peu de reprise à faire ici. Dans une usine qui tourne avec de mauvais moules, cette étape devient discrètement un atelier de rattrapage, et le surcoût est en réalité le coût du mauvais outillage qui refait surface.
La couleur, la brillance et la protection de surface sont appliquées. Toute la question qualité à cette étape est l’adhérence — savoir si le revêtement se lie vraiment au matériau situé en dessous.
L’adhérence se décide presque entièrement par la préparation de surface réalisée avant toute application de peinture. Cette préparation est invisible dans le produit fini. Elle est aussi la seule différence entre un fini qui reste beau la deuxième année et un fini qui s’écaille par plaques au troisième mois. Sur le TR90, cette étape n’est pas optionnelle : la surface lisse du matériau refuse la peinture, et sauter la préparation garantit l’échec.
Vaut-il la dépense ? Absolument — l’un des meilleurs endroits où investir. On ne peut pas inspecter une paire finie et voir si la préparation a été bien faite. On ne voit que le résultat, des mois plus tard.
Cette étape mérite son propre titre, parce que c’est là que la qualité s’achète ou se perd vraiment.
À ce stade, un défaut coûte très peu à corriger, parce que rien de précieux n’a encore été ajouté à la pièce. Attraper une monture déformée ici et vous perdez de la matière. Attraper la même monture déformée après assemblage et vous perdez la matière plus les charnières, les branches, les plaquettes, le temps d’assemblage et l’emballage — et il faut quand même la remplacer.
Vaut-il la dépense ? Oui, plus que la plupart des usines n’en font. Mais une réserve honnête : un poste de contrôle n’a de valeur que si quelque chose est réellement rejeté. Un contrôle qui ne trouve jamais rien, c’est soit un très bon processus, soit une formalité accompagnée d’un tampon — et de l’extérieur, les deux se ressemblent. La question utile à poser à un fournisseur n’est donc pas « contrôlez-vous ? » mais « quel pourcentage de pièces rejetez-vous, et à quelle étape ? » Une usine qui ne rejette rien n’est pas parfaite ; elle ne regarde pas.
Si vous voulez voir comment nous maîtrisons la qualité des montures à cette étape, cette page détaille les points de contrôle que nous appliquons.
Sur les montures métal, les jonctions tiennent l’ensemble, et ce sont le point de défaillance le plus fréquent de n’importe quelle paire métal. La solidité d’une jonction vient de la méthode de soudure, de la profondeur du cordon et du matériau soudé — c’est l’une des raisons pour lesquelles le titane et l’inox se comportent si différemment des alliages d’entrée de gamme.
Vaut-il la dépense ? Oui — une jonction faible est invisible jusqu’au jour où elle lâche.
Le polissage lisse les arêtes et les points de contact — le pont du nez, le haut des oreilles. C’est un travail manuel qualifié, et la différence se ressent plus qu’elle ne se voit.
Il y a pourtant une limite : polir trop loin retire de la matière et crée des zones fines fragiles. Une monture peut être polie jusqu’à devenir fragile. Un bon polissage est autant un jugement qu’un effort — c’est pourquoi c’est l’une des étapes où une équipe expérimentée compte plus qu’une machine coûteuse.
Vaut-il la dépense ? Oui — jusqu’au point où cela commence à se payer en solidité.
Les montures sont placées dans des tambours rotatifs avec des abrasifs de polissage et y restent des heures. C’est l’étape qui donne à l’acétate son fini profond et arrondit chaque arête de façon régulière sur tout un lot.
Vaut-il la dépense ? Oui, et cela ne peut pas être raccourci. Le temps est l’ingrédient actif ici. C’est une grande partie de la raison pour laquelle une paire acétate coûte plus cher qu’une paire injectée, et ce n’est pas du gaspillage — c’est le produit.
Charnières, branches et plaquettes sont montées et alignées. La variable qui compte, c’est la proximité de chaque pièce avec ses dimensions prévues, parce que c’est ce qui décide si les lunettes restent droites sur votre visage ou prennent une inclinaison progressive.
Vaut-il la dépense ? Oui — spécifiquement sur la charnière et sur le resserrement des tolérances dimensionnelles. Une charnière est une petite pièce qui décide si vos lunettes s’ouvrent encore sans à-coups dans deux ans.
Le dernier contrôle avant l’emballage. Tout ce qui échoue ici a déjà absorbé le coût complet de sa fabrication — c’est exactement pour cela qu’attraper les problèmes plus tôt compte autant.
Vaut-il la dépense ? Dimensionné juste, pas au maximum. Les lunettes ont besoin d’une vraie protection pour le transport et le stockage ; elles n’ont pas besoin de quatre couches de présentation qui finissent à la poubelle. Pour une commande export, un emballage qui protège est indispensable. L’emballage au-delà, c’est de l’argent que vous payez et que vous n’utilisez jamais.
L’étape finale, peu spectaculaire. L’acétate en particulier n’aime pas la chaleur prolongée, et un stock mal entreposé arrive déformé. Un bon stockage est une assurance bon marché.
Si vous ne retenez qu’un tableau de cet article, retenez celui-ci. C’est la version pratique de tout ce qui précède.
| Dépensez ici — vous le ressentirez | Gardez simple — vous ne le ressentirez pas |
|---|---|
| Matière vierge plutôt que mélangée ou recyclée | Couches d’emballage au-delà de ce qui protège les lunettes |
| Un moule bien usiné et un refroidissement suffisant | Étapes cosmétiques qui n’apportent ni solidité ni confort |
| Préparation de surface avant peinture | Beaucoup de coloris répartis sur une petite commande |
| Une vraie spécification pour charnières et jonctions | Quincaillerie décorative |
| Assez de temps de tumbling et de polissage sur l’acétate | Accélérer une étape qui produit déjà de bonnes pièces |
| Points de contrôle sur les semi-finis et le produit fini | Contrôles en double qui ne rejettent jamais rien |
| Fabrication précise des verres | Verres ultra-fins sur une correction faible |
Le schéma est constant : l’argent dépensé en grade de matériau, en temps et en contrôle en amont se retrouve dans le produit pendant des années. L’argent dépensé en apparence, en emballage superflu et en finesse inutile disparaît dès l’ouverture du carton.
Si vous hésitez encore sur le matériau qui vous convient, notre gamme de montures vous permet de comparer les matières par collection plutôt que par prix.
Les montures portent les verres. Les verres sont ce par quoi vous regardez réellement, et c’est la partie de la lunetterie où dépenser plus peut vraiment changer votre expérience — à condition de le dépenser au bon endroit.
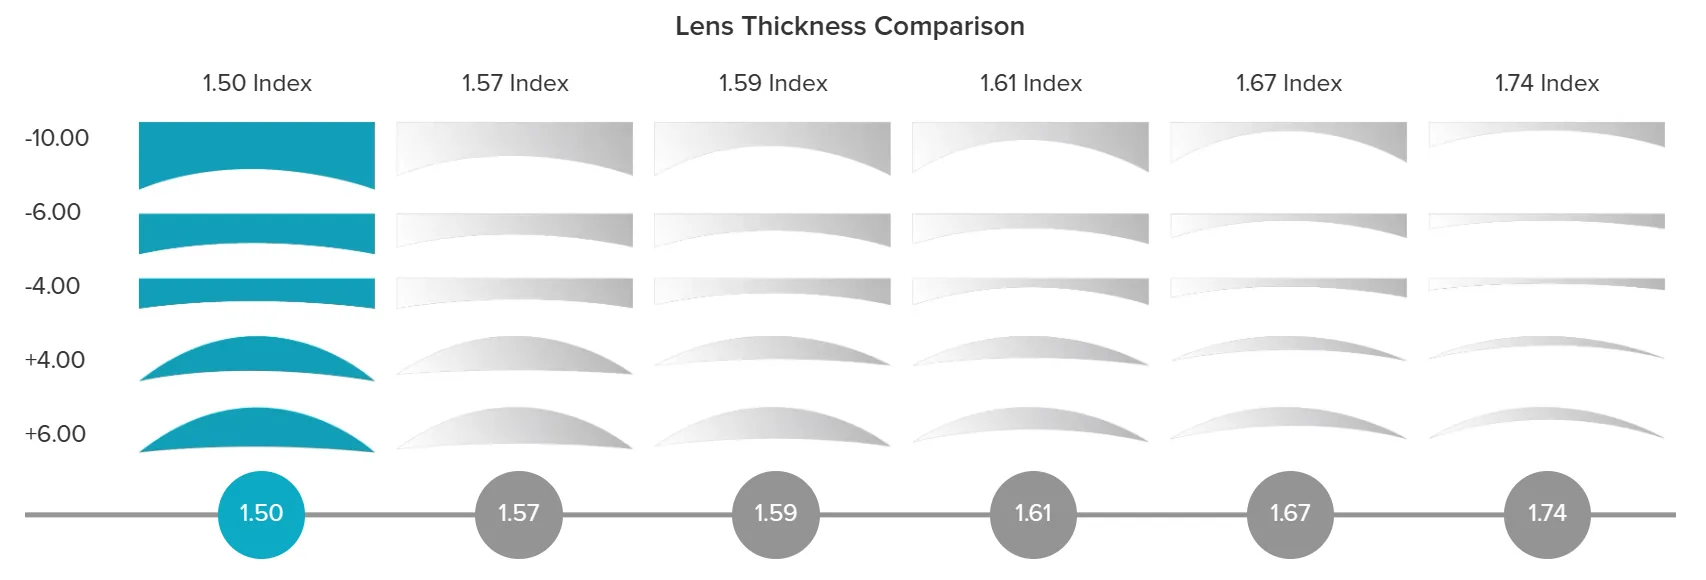
Vous avez vu les chiffres : 1.50, 1.61, 1.67, 1.74. Ce nombre est l’indice de réfraction — simplement la force avec laquelle le matériau dévie la lumière. Un matériau qui dévie plus fortement la lumière a besoin de moins de matière pour corriger la même correction, donc le verre sort plus fin et plus léger.
Voici ce que presque personne n’explique clairement : un chiffre plus élevé ne corrige pas mieux votre vision. Il vous donne exactement la même correction dans un morceau de matériau plus fin. Cela concerne l’apparence des lunettes et leur poids, pas la qualité de votre vue.
Les matériaux à indice élevé sont réellement plus difficiles à produire — ils exigent des ingrédients spécialisés, une polymérisation plus longue et un meulage plus précis — d’où un prix qui grimpe avec le chiffre. Les exigences optiques que ces verres doivent satisfaire sont elles-mêmes normalisées : la norme ISO 8980-1 relative aux verres uncut finis fixe les propriétés optiques et géométriques qu’un verre doit respecter.
| Votre correction | Choix raisonnable | Pourquoi |
|---|---|---|
| En dessous de ±2.00 | Standard 1.50 ou 1.59 | L’épaisseur n’est pas encore un problème visible |
| ±2.00 à ±4.00 | 1.61 | Le premier cran où l’amincissement devient évident |
| ±4.00 à ±6.00 | 1.67 | Bon équilibre entre finesse, poids et qualité optique |
| Au-dessus de ±6.00 | 1.74 | À cette force, l’amincissement vaut les compromis |
Deux choses que la plupart des grilles tarifaires omettent.
La taille de votre monture change la réponse. Un verre est plus fin au centre et plus épais sur le bord, donc une monture large porte bien plus d’épaisseur visible sur le bord qu’une petite, à correction strictement identique. Quelqu’un à ±3.50 dans une grande monture peut être justifié de choisir du 1.67, tandis que quelqu’un à ±4.50 dans une petite monture à cerclage épais peut être parfaitement satisfait en 1.61.
Le gain diminue à chaque cran. Passer du plastique standard au 1.61 est l’amélioration la plus visible que la plupart des gens fassent jamais. Passer du 1.67 au 1.74 est réel mais subtil en dessous d’environ ±6.00 — une fois les lunettes sur le visage, la plupart des gens ne font pas la différence. Si quelqu’un vous vend du 1.74 sur une correction faible, il vous vend un chiffre, pas un bénéfice.
| Caractéristique | Ce qu’elle fait | Qui en bénéficie vraiment |
|---|---|---|
| Protection UV400 | Bloque les ultraviolets | Tout le monde. Non négociable |
| Traitement antireflet | Réduit les reflets | Presque tout le monde — la meilleure amélioration au meilleur prix |
| Durcissement | Résiste aux rayures | Tout le monde, surtout si vous essuyez vos verres avec votre manche |
| Hydrophobe / oléophobe | Repousse l’eau et les traces | Ceux qui nettoient souvent leurs lunettes |
| Filtre lumière bleue | Réduit une partie de la fatigue liée aux écrans | Gros utilisateurs d’écrans — utile, souvent survendu |
| Photochromique | S’assombrit au soleil | Ceux qui passent sans cesse de l’intérieur à l’extérieur |
| Design progressif | Corrige près et loin en un seul verre | Toute personne de plus de 40 ans avec une addition |
Un point technique qui compte en pratique : un verre 1.74 exige en pratique un traitement antireflet, parce que le matériau plus dense réfléchit davantage de lumière. Sans lui, vous obtenez des reflets et des images fantômes. Sur des verres bon marché, un traitement absent ou mal appliqué est l’une des économies invisibles les plus fréquentes — les lunettes ont l’air impeccables, puis arrive la conduite de nuit.
C’est la partie qui décide si une paire de lunettes vous aide vraiment, et c’est presque jamais évoqué sur une étiquette de prix.
La production traditionnelle des verres travaille à une précision d’environ 0,12 dioptrie. Les verres taillés numériquement peuvent atteindre environ 0,01 — soit un ordre de grandeur de mieux. Ils peuvent aussi placer la zone de lecture et votre correction sur une même surface, ajustée à votre écart pupillaire et à la monture choisie. En clair : une zone de lecture plus large, et moins de cette sensation de « tangage » qui fait abandonner les verres progressifs.
Cela coûte plus cher au laboratoire, et contrairement à certaines options, l’argent part dans l’optique plutôt que dans le look. Si vous vendez des lunettes plutôt que d’en acheter, les verres progressifs et numériques méritent d’être compris en détail — c’est l’une des rares différences de qualité réelle que vous pouvez montrer à un client sans survendre.
Où l’argent des verres est le mieux dépensé, dans l’ordre : d’abord une fabrication précise, puis le traitement antireflet et la protection UV400, puis la fonction qui correspond à votre vie réelle. L’indice arrive en dernier, et seulement si votre correction le justifie.
Ce dernier point compte plus qu’il n’y paraît. Malgré l’essor de l’optique en ligne, plus de 80 % des montures et des verres sont encore achetés en magasin. Pour la plupart des gens, l’ajustement et les retouches font partie de ce pour quoi ils paient — et ce sont exactement les parties que l’on ne peut pas vérifier sur une photographie.
Les lunettes en PC, en TR90 et en acétate coûtent-elles vraiment le même prix à fabriquer ?
Non. Le PC et le TR90 sont injectés et demandent très peu de travail manuel. L’acétate est découpé en plaque puis passé des heures au tambour et au polissage. C’est cette main-d’œuvre qui fait la différence — c’est pourquoi une paire acétate peut coûter plusieurs fois plus cher à produire qu’une paire injectée qui lui ressemble presque trait pour trait.
Pourquoi le prix des lunettes similaires varie-t-il d’une boutique à l’autre ?
Parce que la même monture peut être vendue avec des packs de verres très différents, et parce que ce qui est inclus varie. Un vendeur peut inclure un verre standard avec la monture ; un autre détailler chaque traitement. Comparer deux totaux sans normaliser ce qu’ils contiennent, c’est comparer deux produits différents.
Des lunettes bon marché peuvent-elles abîmer ma vue ?
Ce n’est pas le prix qui est le risque — c’est la précision. Une paire bien fabriquée et bon marché, avec un verre correctement taillé, est un achat parfaitement bon. Ce qui cause fatigue visuelle, maux de tête et distorsion, c’est un verre qui ne correspond pas à votre correction, un verre rayé, ou une monture si mal ajustée qu’elle décentre le verre. Rien de tout cela ne tient au prix ; tout tient au fait que quelqu’un ait ou non vérifié le travail.
Quelle étape de production mérite le plus qu’on y dépense ?
Dans l’ordre de ce que vous ressentirez réellement : le grade du matériau, la préparation de surface avant peinture, la spécification des charnières et jonctions, le temps de tumbling et de polissage, et le contrôle en amont du processus. Ces cinq éléments décident du comportement des lunettes après la période de lune de miel. L’emballage superflu et les coloris supplémentaires, non.
Le titane vaut-il le surcoût ?
Si vous avez déjà réagi à des montures métal, ou si vous voulez la paire la plus légère possible, oui. Le titane pèse environ 40 % de moins que l’acier à solidité comparable, il ne se corrode pas et ne déclenche pas d’allergie au nickel. Si ce ne sont pas des problèmes pour vous, l’inox est un choix tout à fait raisonnable.
Pourquoi le contrôle compte-t-il autant dans le coût ?
Parce qu’un défaut devient plus cher plus il descend la ligne. Repéré avant assemblage, une monture défectueuse coûte de la matière. Repéré après assemblage, elle coûte aussi les charnières, les branches, la main-d’œuvre et le carton — et il faut quand même la remplacer.
Ai-je besoin du verre le plus fin qui existe ?
Seulement si votre correction et votre monture le justifient. Au-dessus d’environ ±6.00, le 1.74 fait une différence visible. En dessous d’environ ±4.00, généralement non. La taille de votre monture influence la réponse autant que votre correction.
Combien de temps une bonne paire de lunettes devrait-elle durer ?
Avec un entretien normal, une monture bien finie et un verre correctement traité doivent vous servir deux à trois ans, souvent plus. Si une paire se desserre, se décolore ou casse en quelques mois, la cause est généralement le grade du matériau ou une étape de finition bâclée — pas la façon dont vous l’avez traitée.
Le prix des lunettes similaires varie énormément, et la raison est toujours la même : l’une d’elles a traversé moins d’étapes, reçu moins de temps manuel, et été contrôlée moins de fois.
On ne voit rien de cela sur une étagère. Les questions utiles ne portent donc pas sur l’apparence des lunettes. Elles portent sur leur matière, sur leur finition, et sur le fait que quelqu’un les ait réellement regardées avant l’emballage.
Nous sommes fabricant, nous avons donc un intérêt ici — mais cet intérêt va dans les deux sens. Il vaut mieux pour nous que les acheteurs sachent quelles sont les étapes de production, parce qu’alors une paire de lunettes peut être jugée sur sa fabrication plutôt que sur sa photo. Si vous voulez comparer les matières plutôt que les discours, commencez par notre gamme de montures.
Pour les opticiens et les distributeurs : si vous sourcez des montures et voulez savoir exactement quels grades de matériau, quelles normes de finition et quels points de contrôle se cachent derrière un devis, parlez à notre équipe — nous passerons la spécification en revue, étape par étape.
Pour toute personne qui achète des lunettes : nommez le matériau, interrogez la charnière, vérifiez que votre écart pupillaire a été mesuré, et assurez-vous que l’indice de vos verres correspond à votre correction plutôt qu’à l’objectif commercial. Cela couvre l’essentiel de ce qui compte.
 Eyewear Retail Insights
 Eyewear Retail Insights